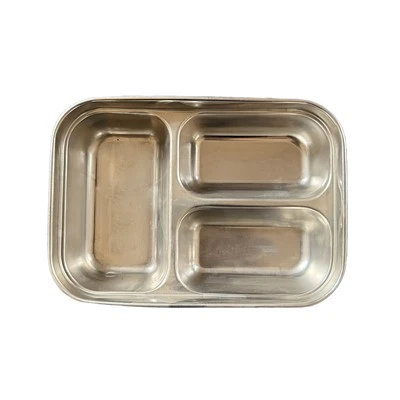
Cangzhou Mengqi Hardware Products Co., Ltd. является одним из ведущих производителей и поставщиков деталей глубокой вытяжки в Китае. Пожалуйста, не стесняйтесь покупать дешевые детали глубокой вытяжки, сделанные в Китае, на нашем заводе. Вся продукция по индивидуальному заказу отличается высоким качеством и низкой ценой.
При его производстве обычно используется самое разнообразное сырье, включая нержавеющую сталь, холоднокатаную-сталь, алюминий и оцинкованную сталь. Различные материалы имеют совершенно разные эксплуатационные характеристики: детали глубокой-вытяжки из нержавеющей стали обладают превосходной устойчивостью к ржавчине, что делает их пригодными для использования во влажных условиях и на открытом воздухе; холоднокатаная-сталь имеет значительное преимущество в стоимости и может быть впоследствии окрашена или покрыта гальванопокрытием; алюминий легкий и часто используется в компонентах оборудования, где желательна легкая конструкция; Конечно, удлинение самого материала имеет решающее значение. Если пластичность материала недостаточна, во время процесса растяжения легко могут возникнуть растрескивания боковых стенок и разрыв днища, что является ключевым моментом контроля в производственном процессе.
Глубокая вытяжка позволяет создавать сложные полые конструкции целиком, устраняя необходимость в обширной сварке и сборке. Это приводит к лучшей общей герметизации, равномерной прочности конструкции и превосходной непрерывности поверхности, что делает этот процесс предпочтительным для многих клиентов из-за снижения рисков утечек и коррозии, связанных со сварными швами; Однако глубокая вытяжка предъявляет высокие требования к конструкции пресс-формы, скорости штамповки и системам смазки. Соотношение глубины и радиус галтели напрямую влияют на производительность, а неопытные перерабатывающие предприятия склонны к появлению таких дефектов, как сморщивание и неравномерная толщина стенок.
Принцип процесса и основные особенности: Суть глубокой вытяжки заключается в пластическом течении материала, а не в резке или изгибе. Плоский металлический лист вдавливается в полость формы с помощью пуансона и штампа, постепенно растягиваясь до желаемой полой формы.
Бесшовная интеграция: он производит бесшовные интегрированные конструкции, полностью избегая проблем с герметизацией и надежностью, связанных со сварными деталями.
Равномерная толщина стенок: толщина стенок формованных деталей точно контролируется, а металл подвергается наклепу во время деформации, что делает компоненты более прочными и долговечными.
Высокий уровень использования материала. Поскольку процесс резки требует минимальной обработки или-отсутствует, он образует очень мало отходов, что делает его экономичным и экологически безопасным.
Основной процесс
Глубокая вытяжка — это сложный процесс обработки металлов давлением, в основном включающий следующие ключевые этапы:
Размещение заготовки: над полостью матрицы помещается плоский круглый металлический лист.
Штамповка и удержание заготовки: пуансон опускается, вдавливая металлический лист в матрицу. Одновременно держатель заготовки (пластина против-сминания) применяет контролируемое давление, чтобы обеспечить плавное поступление металла в полость матрицы и предотвратить образование складок на краях.
Поток металла: под действием пуансона металл течет радиально наружу, обеспечивая относительно постоянную толщину вытянутой детали.
Выброс: после достижения максимальной глубины пуансон втягивается, выталкивая сформированную деталь из матрицы для последующей обработки.
Выбор материала и ключевые параметры
Не все металлы подходят для глубокой вытяжки. Обычно предпочтительны материалы с высокой пластичностью (такие как алюминий, нержавеющая сталь, медь и углеродистая сталь). При выборе материалов, помимо обычных параметров, особое внимание следует уделять следующим трем показателям прочности на разрыв:
Удлинение: чем выше значение, тем меньше вероятность разрыва материала.
Значение r- (коэффициент пластической деформации): отражает текучесть материала и прочность на растяжение боковой стенки. Этому значению необходимо уделять приоритетное внимание для деталей глубокой-вытяжки.
Величина n- (индекс упрочнения) определяет устойчивость формованной детали и ее устойчивость к вторичному растяжению. Для сложных операций многократного растяжения значение r+n необходимо учитывать всесторонне.
Как правило, детали глубокой-вытяжки представляют собой детали, изготовленные методом прецизионной штамповки, сочетающие в себе экономичность-эффективность и практичность. Они преодолевают многие недостатки традиционных сращиваемых деталей, опираясь на проверенную технологию растяжения, позволяющую добиться высокой-точности, высокой-прочности и высокого-эффекта уплотнения при формовке; Они подходят для различного промышленного оборудования по всему миру и высоко ценятся в области металлообработки при закупках промышленных деталей во внешней торговле.
горячая этикетка : детали глубокой вытяжки, Китай производители деталей глубокой вытяжки, поставщики, завод, Компоненты для глубокой вытяжки, Металлический корпус, изготовленный методом глубокой вытяжки., Корпуса из алюминия, полученного методом глубокой вытяжки., Глубоко вытянутые ограждения, Детали, полученные методом глубокой вытяжки, детали, изготовленные методом высокоточной вытяжки